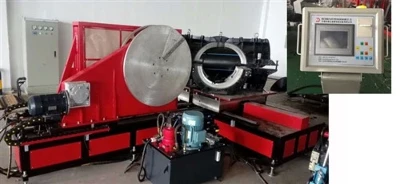
I. Procesparameterkontrol: Sikring af svejsningens "interne kvalitet".
Varmepladetemperaturen skal indstilles nøjagtigt: 210±10 grader for PE80-rør og 225±10 grader for PE100-rør. For lav temperatur vil resultere i utilstrækkelig smeltning, mens for høj temperatur vil forårsage materialenedbrydning, hvilket påvirker svejsestyrken.
Varmeabsorptionstiden bør beregnes rimeligt baseret på rørdiameteren og vægtykkelsen, sædvanligvis estimeret som "rørdiameter ÷ SDR × 10" (enhed: sekunder), hvilket sikrer, at der dannes et ensartet smeltet lag på 1~2 mm på endefladen.
Skiftetiden (fra fjernelse af varmeplade til færdiggørelse af stødsamlingen) skal kontrolleres inden for 10 sekunder for at forhindre, at den smeltede overflade afkøles eller bliver forurenet, hvilket forårsager en svag svejsning.
Afkølingsprocessen skal udføres under tryk og lades afkøle naturligt. Tvungen vandkøling eller flytning af røret er strengt forbudt. Afkølingstiden bestemmes ved at røre ved den rullede kant, indtil den føles varm og hærder; generelt svarer ca. 1 minut til 1 mm vægtykkelse.
Fuldautomatiske svejsemaskiner bør registrere fuldstændige data om temperatur, tryk og tid for hver svejsesamling for at sikre kvalitetssporbarhed.
II. Efter-inspektion af svejseudseende: Vurder visuelt, om det "ydre udseende" opfylder standarderne.
Kantform: En kvalificeret svejsning skal have en hel, ensartet, halv-cirkulær kant med en højde mellem 1 og 2 mm. For lav kant indikerer utilstrækkelig opvarmning; for høj kant kan indikere for stort tryk; asymmetri indikerer dårlig justering.
Samlingstilpasning: Akserne på de to rør skal justeres, og forskydningen bør ikke overstige 10 % af vægtykkelsen. For eksempel, for et 6 mm tykt rør, bør forskydningen ikke overstige 0,6 mm.
Inspektion af kantskæring (prøveudtagning): Skær kanten for hver 50 mm og udfør en 180 graders tilbagebøjningsinspektion. Der bør ikke være revner, sprækker eller mangel på sammensmeltning ved midterlinjen. Hvis der findes delaminering eller blotlagte smeltelinjer, indikerer det ufuldstændig svejsning.